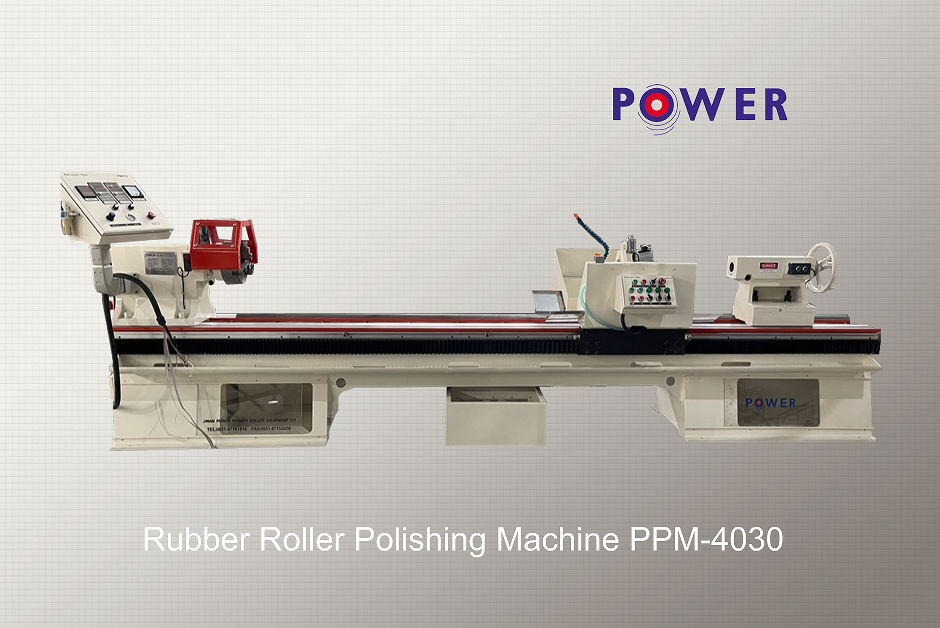
Rūpnieciskās ražošanas daudzveidīgajā ainavā gumijas veltnis ir visuresoša, tomēr kritiski svarīga sastāvdaļa. Gumijas veltņa darbība ir gandrīz pilnībā atkarīga no tā virsmas kvalitātes, sākot no ātrgaitas iespiedmašīnām un laminēšanas iekārtām līdz tērauda apstrādes līnijām un biroja kopētājiem. Lai gan veltni var veidot un pārklāt ar precizitāti, tieši pēdējais apdares posms, proti, pulēšana, padara funkcionālo komponentu par augstas precizitātes instrumentu. Gumijas veltņa pulēšanas mašīna ir specializēta iekārta, kas paredzēta šim noteiktajam uzdevumam, ko izmanto, ja virsmas raupjuma (Ra) standarts prasa gandrīz perfektu gludumu.
Mērķis: virsmas raupjums un tā ietekme
Virsmas raupjums nav tikai estētisks rādītājs; tā ir funkcionāla specifikācija, kas nosaka, kā veltnis mijiedarbojas ar apkārtējo vidi. Tādos pielietojumos kā medicīnas ierīču ražošana, optisko plēvju ražošana vai augstas klases drukāšana, pat mikroskopiskas nepilnības uz veltņa virsmas var izraisīt katastrofālus defektus.
Ja specifikācijās norādītās virsmas raupjuma vērtības ir zem 0,2 Ra (mikrometriem) vai pat submikronu diapazonā, standarta slīpēšana nav pietiekama. Slīpēšana rada virzītu, matētu apdari, ko raksturo mikroskopiskas virsotnes un ielejas. Pulēšanas mašīna tiek izmantota, lai saplacinātu šīs virsotnes, radot virsmu, kas ir ne tikai gludāka, bet arī ķīmiski inertāka un izturīgāka pret materiāla saķeri. Veltņiem, ko izmanto silikona vai uretāna pielietojumos — kur lipīgums var izraisīt tīkla pārrāvumus drukāšanā vai iesaiņošanā —, pulētā virsma nodrošina tīru atbrīvošanos un vienmērīgu spriegojumu.
Mehānisms: no abrazīvās griešanas līdz virsmas pulēšanai
Gumijas veltņu pulēšanas mašīna būtiski atšķiras no standarta cilindriskās slīpmašīnas. Kamēr slīpmašīna izmanto stingru, ātrgaitas slīpripu, lai noņemtu materiālu un panāktu izmēru precizitāti, pulēšanas mašīna darbojas pēc kontrolētas berzes un smalkas nodiluma principa.
Mūsdienu pulēšanas mašīnas parasti sastāv no izturīgas virpas pamatnes ar precīzu galviņu un aizmugurējo balstu veltņa atbalstam. Kritiskā sastāvdaļa ir pulēšanas svira vai ratiņi, kas satur abrazīvos materiālus. Atšķirībā no slīpēšanas, kur ripa ir cietāka par sagatavi, gumijas pulēšanai ir nepieciešams rūpīgs ātruma, spiediena un abrazīvā graudu līdzsvars.
Process parasti norit vairākos posmos:
1. Priekšpulēšana (izlīdzināšana): Sāciet ar vidēja graudainības abrazīvām lentēm vai akmeņiem (parasti ar 400–800 graudiem), lai noņemtu slīpēšanas procesā atstātās spirālveida pēdas. Šis posms nodrošina ģeometrisku konsekvenci.
2. Smalka pulēšana: pāreja uz augstas graudainības abrazīvām plēvēm (no 1500 līdz 3000 graudiem) vai neaustiem neilona abrazīviem, kas piesūcināti ar smalkām daļiņām. smalkas pulēšanas mašīna. Šajā posmā mašīna ievērojami samazina Ra vērtību, virzoties uz pusmatētu apdari.
3. Ultraapdare (pulēšana): Visaugstākajām prasībām (optiskā dzidrība vai vērtības zem 1 Ra) iekārta var izmantot specializētas pulēšanas drānas vai filca daktis, kas piepildītas ar īpaši smalku dimanta pastu vai šķidriem savienojumiem. Šajā posmā process ir mazāk saistīts ar materiāla noņemšanu un vairāk ar gumijas virsmas "nosmērēšanu", lai aizvērtu mikroskopiskas poras un pilnībā likvidētu virziena tekstūru.
Mūsdienu mašīnās ir tādas funkcijas kā svārstīgas abrazīvās galviņas, lai novērstu koncentrisku gredzenu veidošanos, mainīga ātruma piedziņas, lai kontrolētu virsmas apstrādes ātrumu pēdās minūtē (SFM), un automātiski spiediena sensori, lai nodrošinātu vienmērīgu kontaktu visā veltņa virsmas garumā.
Loma apdares procesā
Veltņu ražošanas hierarhijā pulēšana ir galīgais kvalitātes rādītājs. Pēc veltņa liešanas, vulkanizācijas (gumijai) vai sacietēšanas (poliuretānam) tas tiek pakļauts rupjai virpošanai un pēc tam precīzai slīpēšanai, lai sasniegtu pareizo diametru un konusa pielaidi. Tomēr slīpēšana bieži vien sacietē gumijas virsmu deformācijas rezultātā vai rada "trīcēšanas" rakstu.
Pulēšanas mašīna veic trīs svarīgas apdares funkcijas:
· Ģeometrijas atdalīšana no tekstūras: Kamēr slīpmašīna nosaka apaļumu un diametru, pulētāja nosaka tekstūru, nemainot ģeometriju.
· Malu asināšana: Veltņiem ar iegriezumiem vai rievām pulēšanas mašīnas, kas aprīkotas ar kontūrēšanas iespējām, var nopulēt virsmas un malas, lai novērstu asus atskabargu veidošanos, kas varētu sabojāt jutīgus audumus vai plēves.
· Materiālu saderība: Dažādi elastomēri reaģē uz karstumu atšķirīgi. Pulēšanas mašīnas darbojas ar mazāku virsmas ātrumu, izmantojot dzesēšanas mehānismus (gaisu vai šķidru dzesēšanas šķidrumu), lai novērstu berzes radītā siltuma radīto gumijas uzbriesšanu vai poliuretāna saistvielu sadalīšanos.
Mašīnu konfigurācijas un automatizācija
Gumijas veltņu pulēšanas mašīnas sarežģītība atšķiras atkarībā no pielietojuma.
· Manuālās virpas pulēšanas iekārtas: izplatītas mazos darbnīcās vai remontdarbnīcās, un tās balstās uz operatora prasmi manuāli uzlikt abrazīvās lentes uz rotējoša veltņa. Lai gan tās ir rentablas, tās nav piemērotas augstas precizitātes darbam.
· CNC pulēšanas centri: Lielapjoma vai augstas precizitātes ražošanai standarts ir CNC (datora ciparu vadības) pulēšanas centri. Šīs iekārtas saglabā apdares receptes, automātiski maina abrazīvos graudus un uztur lineāru spiedienu pāri veltņa vainagam. Tie ir būtiski veltņiem ar sarežģītiem profiliem (vagonveida, ieliektiem vai pakāpienveida), kur manuāla pulēšana deformētu konstruēto formu.
· Superfiniša stiprinājumi: Dažās operācijās tiek izmantotas superfiniša galviņas, kas apvieno svārstības ar augstspiediena dzesēšanas šķidrumu, lai panāktu “krustveida” rakstu, lai gan tīri spoguļapdarei uz gumijas zelta standarts joprojām ir filca un pastas metode.
Priekšrocības un ierobežojumi
Galvenā speciālas pulēšanas mašīnas izmantošanas priekšrocība ir bezdefektu, spoguļveida virsmas iegūšana, kas samazina berzi un palielina atlipšanas īpašības. Tādās nozarēs kā fleksogrāfiskā druka pulēts veltnis nodrošina precīzu tintes pārnesi; laminēšanas gadījumā tas novērš līmes atlikumu uzkrāšanos.
Tomēr pastāv ierobežojumi. Pulēšana ir subtraktīvs process, kurā tiek noņemts neliels materiāla daudzums. Ja gumijas pārklājums ir pārāk plāns vai ja operators pulē agresīvi, lai noņemtu dziļu defektu, veltņa diametrs var pārsniegt pielaidi. Turklāt ne visi gumijas savienojumi pulējas vienādi. Mīkstus durometra veltņus (zem 40 Shore A cietības) ir grūti pulēt gumijas apstrādē, jo tie mēdz "saburzīties" abrazīvā spiediena ietekmē, savukārt cietāki uretāni un EPDM savienojumi var panākt stiklveida apdari.
Secinājums
Gumijas veltņu pulēšanas mašīna ir daudz vairāk nekā tikai vienkāršs apdares instruments; tā ir tilts starp mehānisko precizitāti un funkcionālo veiktspēju. Laikmetā, kad ražošanas pielaides sarūk un kvalitātes prasības pieaug, īpaši elektronikas, medicīnas un iepakojuma nozarēs, spēja kontrolēt virsmas raupjumu mikrolīmenī ir izšķiroša konkurences priekšrocība.
Apvienojot progresīvu abrazīvo tehnoloģiju ar precīzu mehānisko vadību, šīs mašīnas nodrošina, ka gumijas veltnis ne tikai atbilst tā diametra specifikācijai, bet arī nevainojami darbojas ātrgaitas un augstas likmes rūpnieciskās ražošanas prasīgajos apstākļos. Neatkarīgi no tā, vai tas ir tērauda rūpnīcas veltnis, kam nepieciešama korozijizturīga gludība, vai drukas veltnis, kam nepieciešama nevainojama tintes sadale, pulēšanas mašīna nodrošina pēdējo, kritisko pilnības pieskārienu.
Publicēšanas laiks: 2026. gada 24. marts